
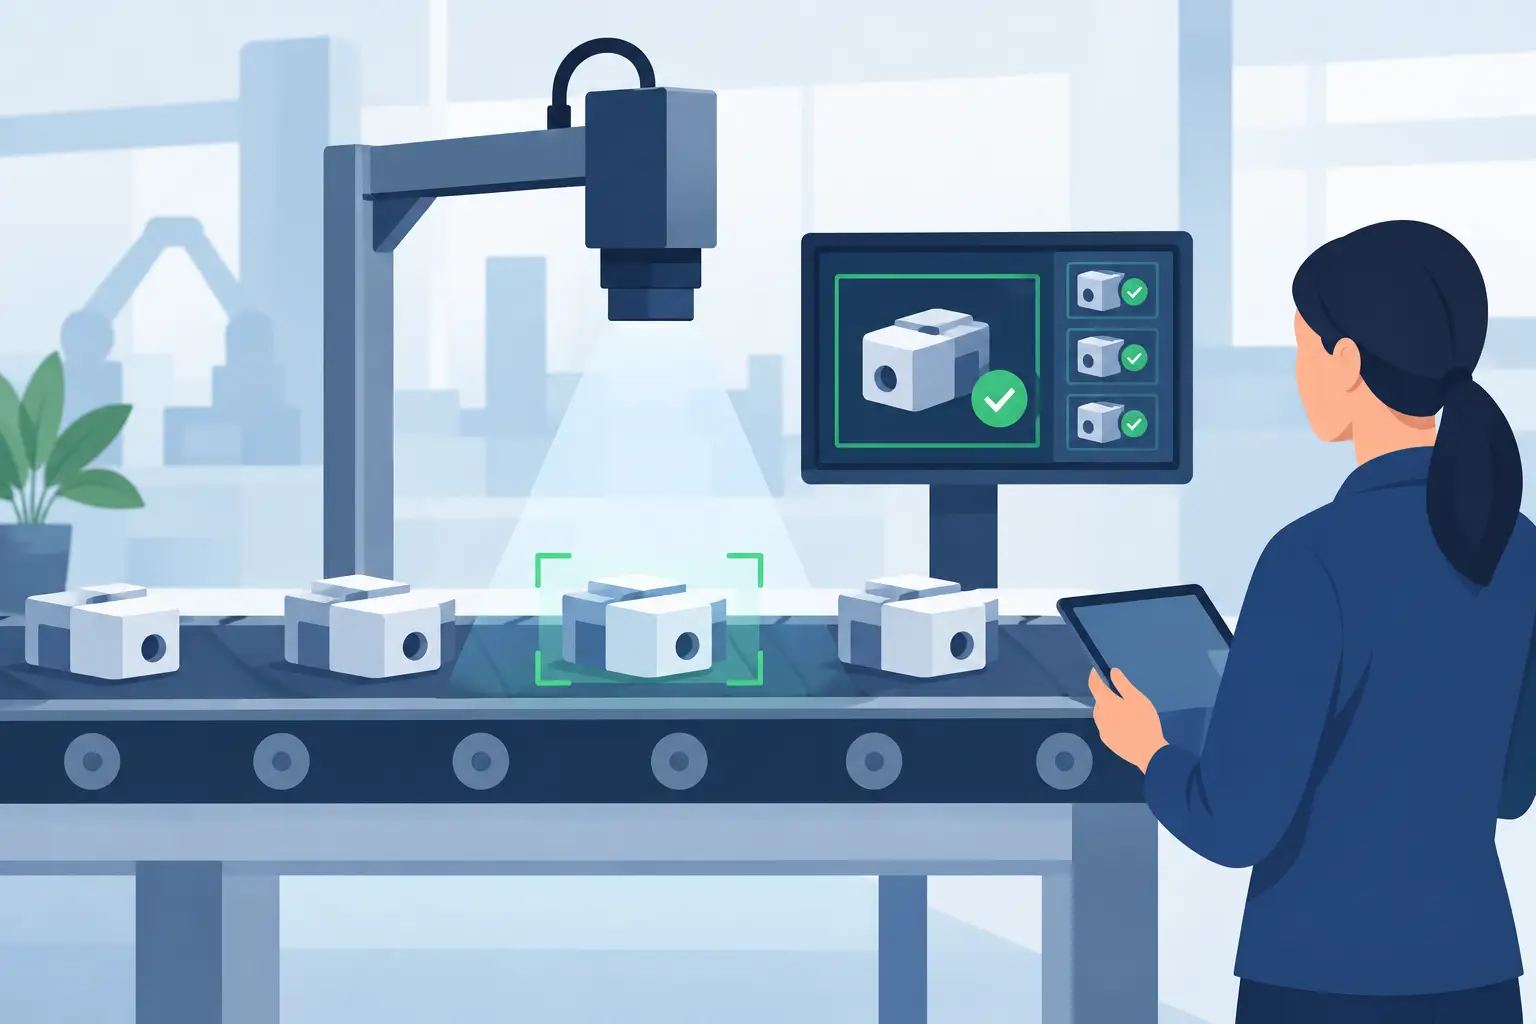
Exempel på automatiserad kvalitetskontroll
En kvalitetsavvikelse som upptäcks först vid slutkontrollen har ofta redan hunnit bli dyr. Material kan ha förädlats i flera steg, leveransen kan vara planerad och personalen behöver lägga tid på sortering, omarbete och felsökning. Därför är exempel på automatiserad kvalitetskontroll särskilt relevanta för verksamheter som vill hitta fel tidigare, arbeta jämnare och frigöra tid till uppgifter där mänsklig erfarenhet gör störst nytta.
Automatisering ersätter inte kvalitetsarbetet. Rätt använd blir den ett sätt att ge kvalitetsarbetet bättre förutsättningar: fler kontroller, tydligare data och snabbare återkoppling till produktionen. Vilken lösning som passar beror dock på produkt, volym, riskbild och hur väl processerna redan är definierade.
Varför automatisera kvalitetskontrollen?
I en manuell kontroll varierar bedömningen naturligt mellan personer, skift och arbetsbelastning. En erfaren operatör kan upptäcka sådant som en kamera missar, men kan inte mäta alla detaljer på varje enhet i hög takt utan att tempot eller arbetsmiljön påverkas. Det gäller särskilt vid repetitiva moment, små toleranser och hög produktionstakt.
Automatiserad kvalitetskontroll är som mest värdefull när kraven går att beskriva tydligt. Systemet kan exempelvis kontrollera dimensioner, färg, vikt, märkning eller om rätt komponent sitter på rätt plats. Resultatet blir dokumenterat direkt och kan kopplas till batch, order, maskin eller tidpunkt. Det gör det enklare att skilja en enstaka avvikelse från ett återkommande processfel.
Det betyder inte att alla kontroller ska automatiseras. Vid små serier, komplexa visuella bedömningar eller produkter som varierar mycket kan en väl utbildad kvalitetskontrollant vara både säkrare och mer kostnadseffektiv. Ofta är den bästa lösningen en kombination där systemet sorterar, mäter och larmar, medan medarbetaren bedömer gränsfall och driver förbättringar.
Exempel på automatiserad kvalitetskontroll i produktion
Kamerainspektion av yta, form och montering
Ett vanligt exempel är visionsystem med industriella kameror. Kameran kan kontrollera att en etikett sitter rakt, att streckkoden är läsbar eller att rätt lock, packning eller komponent har monterats. I metall-, plast- och träbearbetning används tekniken också för att hitta repor, sprickor, grader, färgavvikelser och formfel.
I praktiken monteras kameran vid en transportbana eller direkt i maskinen. Produkten fotograferas och bilden jämförs med fördefinierade toleranser. Om resultatet ligger utanför gränsvärdet kan produkten sorteras bort automatiskt eller markeras för manuell kontroll.
Här krävs ett genomtänkt införande. Ljussättning, produktens placering och rena kameralinser påverkar träffsäkerheten. Ett system som testats med perfekta produkter i lugn miljö fungerar inte alltid lika bra på ett skift med damm, vibrationer och variation i inkommande material.
Automatisk mätning av mått och vikt
Måttkontroll kan automatiseras med exempelvis lasermätning, givare, vågceller eller koordinatmätning. Ett företag som tillverkar kapade detaljer kan kontrollera längden på varje detalj direkt efter sågning. En förpackningslinje kan väga varje enhet för att säkerställa att innehållet ligger inom angivet intervall.
Fördelen är att avvikelser upptäcks nära källan. Om en såg börjar kapa för kort eller om en fyllningsmaskin ger för låg vikt kan processen stoppas eller justeras innan ett helt parti blir felaktigt. Samtidigt byggs ett datamaterial som visar om avvikelsen är kopplad till en viss maskin, ett verktygsbyte eller en specifik råvaruleverans.
Det är viktigt att skilja mellan kontroll och styrning. Att mäta varje produkt ger inte automatiskt bättre kvalitet om ingen äger larmen och agerar på trenderna. Ansvar, stoppregler och rutiner för kalibrering behöver vara lika tydliga som själva mättekniken.
Sensorer som följer processen i realtid
I processindustri, livsmedel och kemisk produktion kontrolleras kvalitet ofta genom att följa själva processen. Temperatur, tryck, fukt, flöde, pH-värde och blandningsförhållanden mäts kontinuerligt. När ett värde närmar sig en kritisk gräns kan systemet larma, justera processen eller stoppa produktionen.
Detta är särskilt användbart när slutprodukten inte går att kontrollera fullt ut utan att förstöras. I stället för att enbart provta färdig vara kan verksamheten säkra att processen hållit sig inom fastställda parametrar hela vägen. Förutsättningen är att gränsvärdena bygger på validerad kunskap, inte på antaganden eller gamla inställningar som ingen längre kan förklara.
Kontroll av märkning, dokument och spårbarhet
Fel artikelnummer, fel revision på en instruktion eller felaktig märkning kan få stora följder, även när produkten i sig håller rätt mått. Automatiserade system kan läsa streckkoder, QR-koder, OCR-text och RFID-taggar för att verifiera att rätt material används och att rätt dokumentation följer produkten.
I lager och logistik kan skanning kontrollera att rätt artikel hamnar i rätt order. I reglerade verksamheter kan systemet dessutom skapa spårbarhet från inkommande material till levererad enhet. Det förenklar både reklamationsutredningar och internrevisioner, eftersom fakta inte behöver återskapas i efterhand från papper, minnesbilder och separata listor.
Från larm till förbättring
Det vanligaste misstaget är att se automatiseringen som ett inköp av teknik. Kameror, sensorer och programvara är verktyg, men kvalitetsresultatet avgörs av hur verksamheten använder informationen. Om operatören bara får ett rött larm utan tydlig instruktion skapas frustration. Om avvikelsen registreras men aldrig analyseras byggs data utan verksamhetsnytta.
Börja därför med en konkret kvalitetsrisk. Det kan vara återkommande reklamationer på felmärkning, kassation på grund av fel vikt eller en monteringsdetalj som ibland saknas. Beskriv sedan vad som ska kontrolleras, vilken tolerans som gäller, vad som ska hända vid avvikelse och vem som ansvarar för nästa steg.
En fungerande rutin behöver också hantera falska larm. Om systemet sorterar bort godkända produkter för ofta riskerar personalen att tappa förtroendet och börja kringgå kontrollen. Om gränserna däremot är för generösa passerar verkliga fel. Provkörning, uppföljning och justering under de första veckorna är en nödvändig del av arbetet, inte ett tecken på att projektet misslyckats.
Så väljer ni rätt nivå av automatisering
En investering bör bedömas utifrån mer än inköpspriset. Räkna på kostnaden för kassation, omarbete, reklamationer, produktionsstopp och den tid som idag går åt till manuell kontroll. Ta även med underhåll, kalibrering, reservdelar, utbildning och behovet av kompetens för att tolka resultatet.
Volymen spelar stor roll. En helautomatisk lösning kan vara rimlig vid stora, stabila flöden, medan en halvautomatisk mätstation ofta passar bättre för varierande produktion och mindre serier. I vissa fall räcker det långt att digitalisera provtagning och avvikelsehantering innan ni investerar i avancerad utrustning.
För verksamheter med ISO 9001 är automatiserad kontroll också en möjlighet att stärka bevisen för att processer följs och att produkter uppfyller krav. Men certifieringen blir inte bättre av fler mätvärden i sig. Det som väger tungt är att ni kan visa hur ni använder resultaten för att hantera avvikelser, minska risker och förbättra processen.
Kompetensen avgör om tekniken blir användbar
När kvalitetskontroll automatiseras förändras arbetsuppgifterna. Medarbetare behöver förstå vad systemet mäter, när ett larm är kritiskt och hur en avvikelse ska rapporteras. Produktionspersonalens erfarenhet är dessutom värdefull redan före införandet. De vet ofta var variationen uppstår, vilka fel som är svåra att upptäcka och vilka lösningar som fungerar i verklig drift.
Det kan därför vara klokt att involvera produktion, underhåll, kvalitet och IT från start. Kvalitetsansvarig behöver säkra kravbilden, underhåll behöver kunna hålla utrustningen i skick och produktionen behöver få en lösning som fungerar i takt med flödet. Saknas intern kapacitet kan en interim kvalitetschef, kvalitetsingenjör eller erfaren internrevisor skapa struktur i både kravställning och uppföljning.
Flexibel Personal arbetar nära verksamheter som behöver kombinera operativ förstärkning med stöd inom kvalitet och ledningssystem. När teknik, tydliga arbetssätt och rätt kompetens möts blir kontrollen inte ett hinder i flödet, utan ett praktiskt stöd för att göra rätt från början.
Börja gärna med den avvikelse som kostar mest eller stör produktionen oftast. En avgränsad lösning som används konsekvent ger vanligtvis bättre effekt än ett stort system som införs utan tydligt ägarskap.
